Токарно-карусельный станок с ЧПУ: выбор, настройка и эксплуатация
2026-10-24
содержание
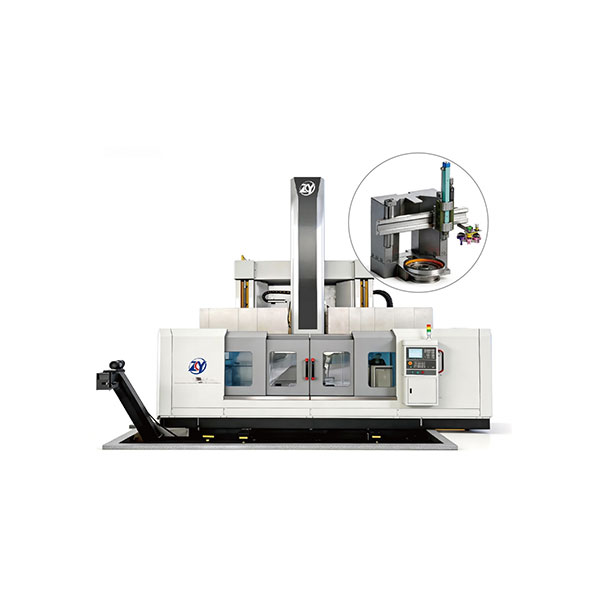
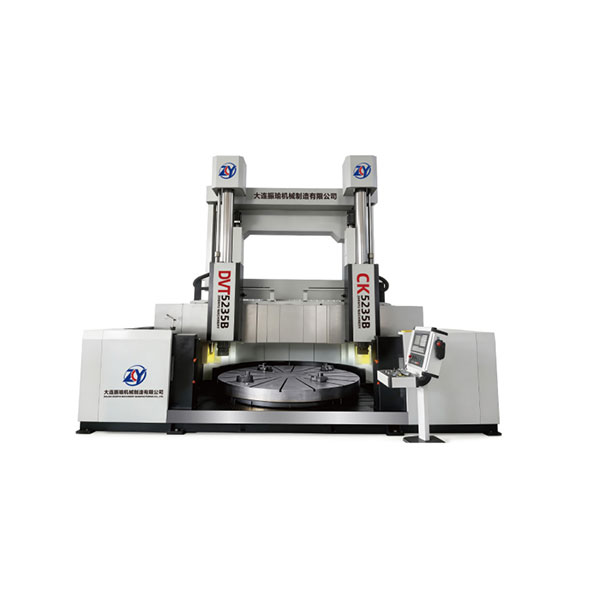
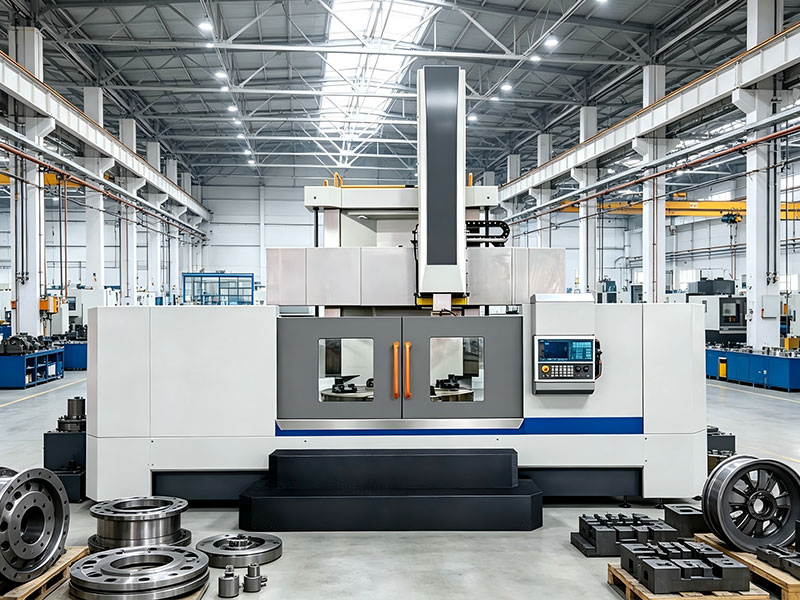
Токарно-карусельный станок с ЧПУ — не просто оборудование. Это точка пересечения жёсткости, повторяемости и технологической адаптации. Мы видели, как на одном заводе в Уральском регионе замена устаревшего станка CK51-BD на модернизированную версию с усиленной балкой и двойным приводом поперечины снизила цикл обработки фланца ветрогенератора с 47 до 29 минут — без потери Ra ≤ 0,8 мкм. Такие результаты возможны только при правильном выборе, грамотной настройке и чётком соблюдении условий эксплуатации.
Как выбрать токарно-карусельный станок с ЧПУ: три критических параметра
Многие начинают с габаритов заготовки — но это ошибка. Первый вопрос: какая жёсткость требуется при максимальной нагрузке? Станок, рассчитанный на 3000 кг, но с тонкими направляющими и односторонним подъёмом поперечины, «плавает» при черновом проходе по ступице строительного катка. Мы проверяли — разброс диаметра после 12 часов непрерывной работы достигал ±0,04 мм.
Второй параметр — тип ЧПУ и его интеграция. Не «поддержка Fanuc», а реальная совместимость приводов подачи с алгоритмами компенсации люфта и теплового дрейфа. Например, серия CK51-D от ООО «Далянь Чжэньюй Машиностроение» использует контроллеры Siemens Sinumerik 828D с предустановленными циклами для роторов электродвигателей — без доплаты за ПО и калибровку.
Третий — сервисная доступность. Если станок стоит в Казахстане, а запасные части для гидросистемы лежат в Даляне, простой в 3 дня превращается в 21. Компания обеспечивает локальные склады в Турции и России, а также удалённую диагностику через защищённый канал связи с доступом к журналу ошибок в реальном времени.
Настройка: где теряется точность — и как её вернуть
Стандартная процедура «загрузить G-код и запустить» работает лишь для пробных деталей. В реальных условиях — пыль, перепады напряжения, температурные колебания. Мы наблюдали, как при снижении температуры в цеху ниже +12 °C станок серии K52 начал давать систематическую погрешность по Z-оси — из-за термического расширения корпуса стойки. Решение: калибровка с учётом температурного коэффициента, заложенная в базовый профиль ЧПУ.
Ключевые шаги настройки:
- Геометрическая проверка на установочной плите — не менее 5 точек по каждой оси;
- Пробное резание на эталонной заготовке из СЧ20 (не алюминия!);
- Адаптация параметров подачи под фактическую мощность шпинделя — не по паспорту, а по показаниям датчиков тока;
- Верификация компенсации люфта винтовых пар после 200 часов работы.
Эти операции выполняются на производственной базе в Даляне перед отгрузкой — с документированием каждого измерения.
Эксплуатация: три правила, которые продлевают ресурс на 40%
Первое — режим работы. Токарно-карусельный станок с ЧПУ не терпит «полурабочего» графика. Циклические перегревы и остывания вызывают микротрещины в литом основании. Оптимально: 6–8 часов непрерывной работы с последующим 2-часовым охлаждением в штатном режиме.
Второе — обслуживание. Масло в гидросистеме меняется не по календарю, а по анализу вязкости и содержания железа. Мы внедрили эту практику у клиента в Новосибирске: интервал замены вырос с 3 до 9 месяцев, а отказы гидроцилиндров исчезли.
Третье — человек. Оператор должен понимать не только G-код, но и физику резания. На станках серии CXK51 мы проводим обязательное обучение на месте: как корректировать радиус инструмента при переходе с твёрдого сплава на CBN, как читать график силы резания в интерфейсе Sinumerik.
Заключение: точность — это система, а не характеристика
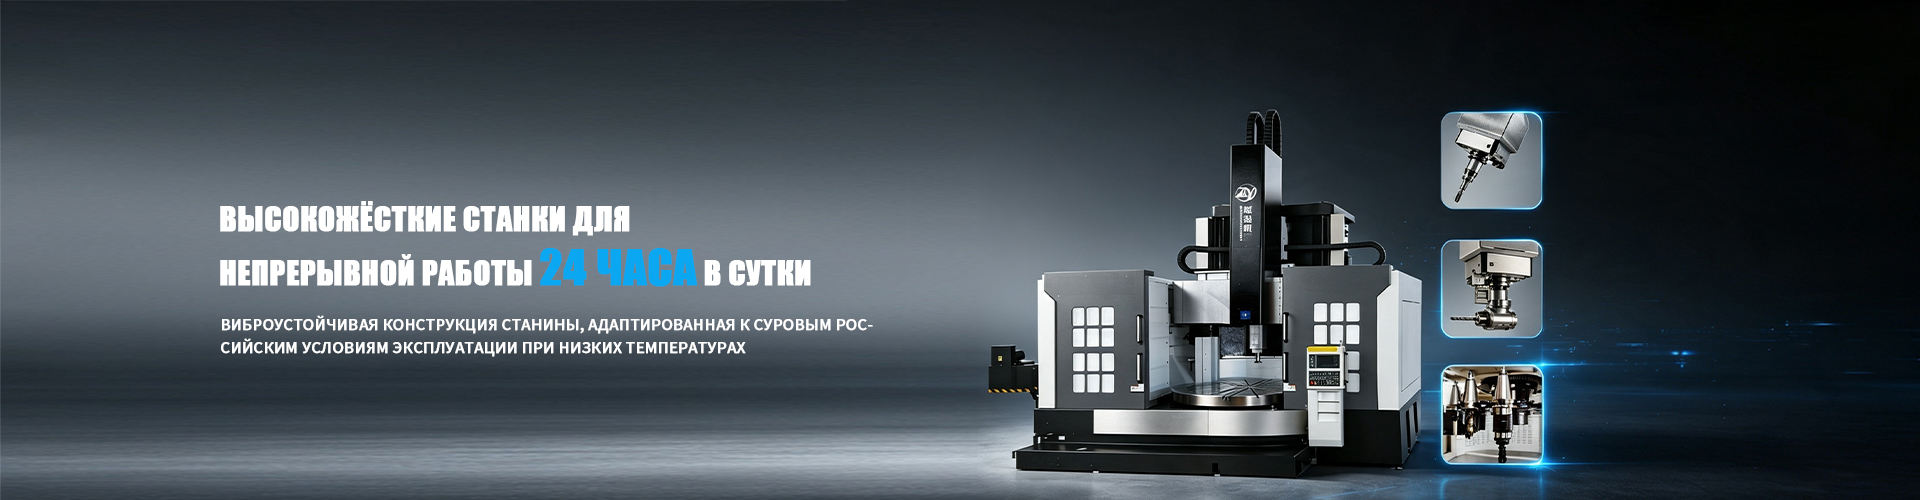
Токарно-карусельный станок с ЧПУ — это не сумма характеристик в каталоге. Это взаимодействие конструкции, программного обеспечения, условий эксплуатации и квалификации персонала. Мы видим: станки, построенные по принципу «жёсткость прежде всего», сохраняют геометрическую точность даже при эксплуатации в условиях высокой запылённости и круглосуточной нагрузки. Они не требуют постоянной «доводки» — они работают стабильно, месяц за месяцем. Именно поэтому заказчики из России, Турции и Казахстана выбирают решения, где каждый элемент — от направляющих до алгоритмов ЧПУ — проходит многоступенчатую поверку в Даляне. Потому что точность не измеряется в микронах. Она измеряется в доверии.