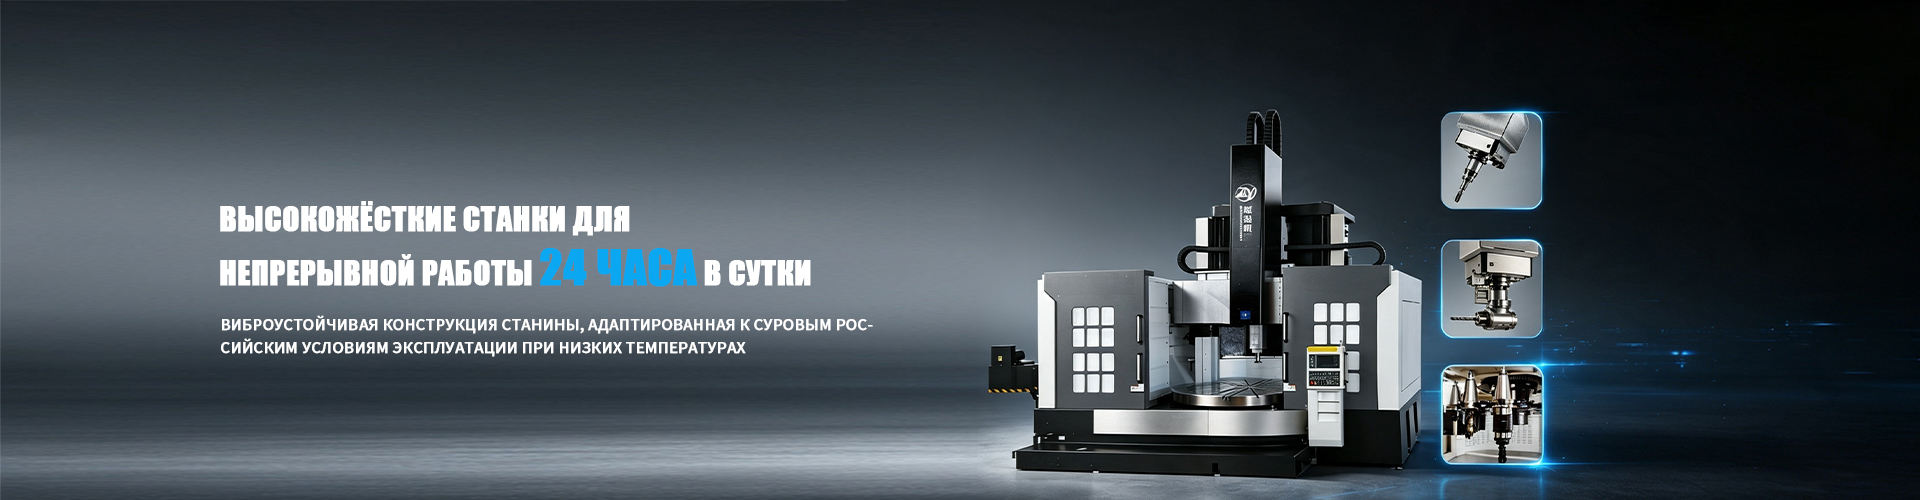
Токарно-карусельный станок с ЧПУ портальный: точность и производительность
2026-11-08
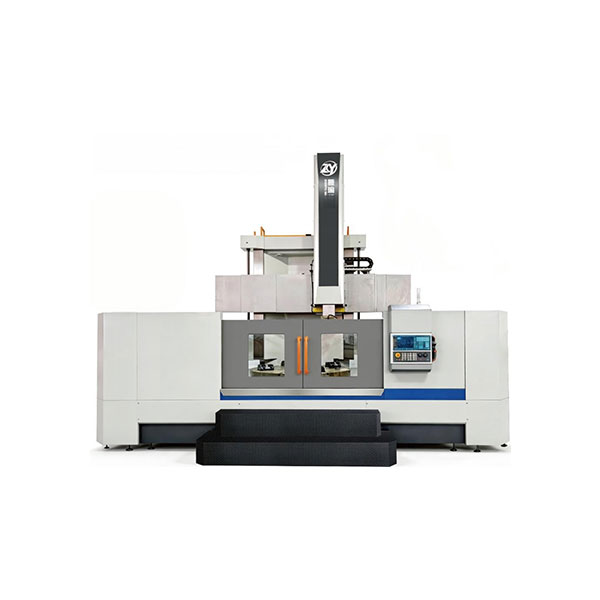
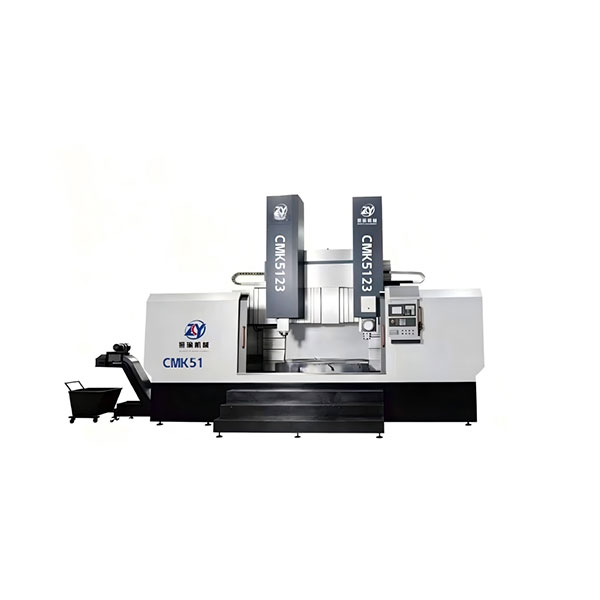
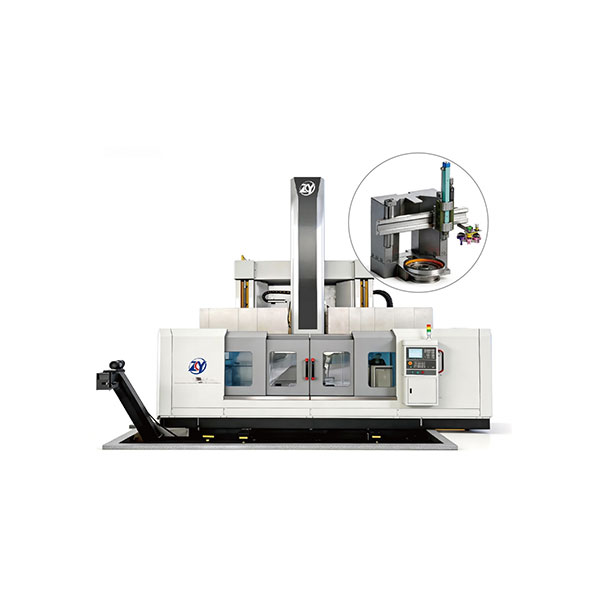
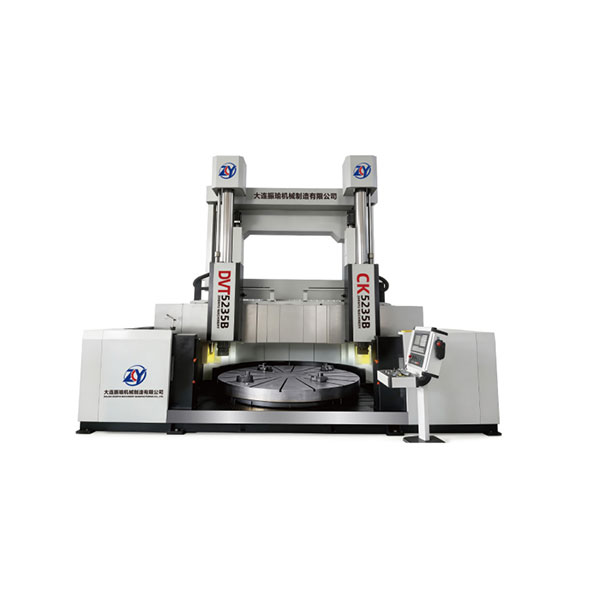
Токарно-карусельный станок с ЧПУ портальный — не просто оборудование. Это решение для тех, кто обрабатывает детали диаметром от 1250 до 3200 мм, весом до 25 тонн и требует повторяемости ±0,012 мм при круглосуточной работе в цехах с высокой запылённостью и перепадами температур. Мы видели, как такие станки заменяют две линии одностоечных машин на заводе по производству фланцев для ветрогенераторов в Турции — и сокращают цикл обработки ротора на 37 %.
Портальная конструкция: жёсткость вместо компромиссов
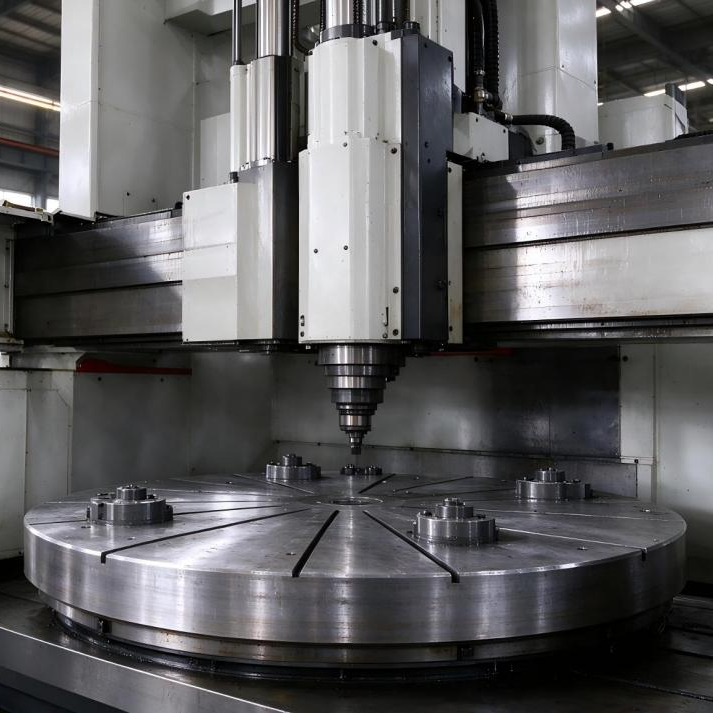
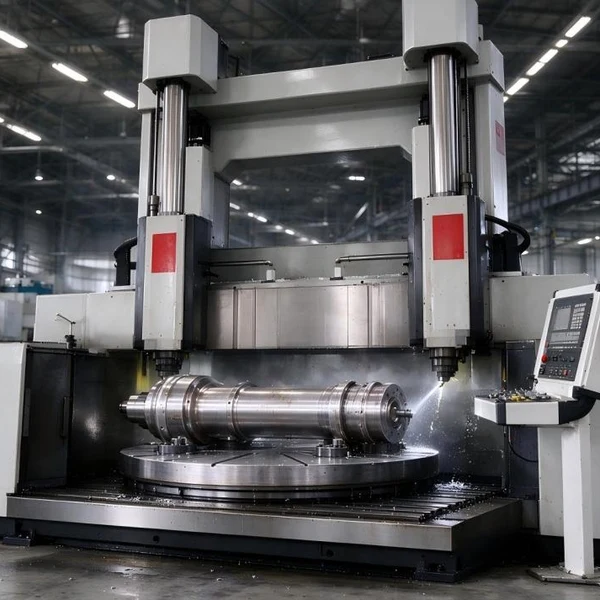
Ключевая особенность — не габариты, а распределение нагрузки. Портальная рама из модифицированного чугуна СН250 с термообработанными направляющими и двойным усилением стойки исключает прогиб поперечины даже при максимальной подаче 1200 мм/мин и силе резания 45 кН. В отличие от одностоечных аналогов, где деформация стола растёт пропорционально квадрату диаметра заготовки, портальный станок сохраняет геометрию: отклонение плоскости стола не превышает 0,008 мм/м² после 72 часов непрерывной нагрузки. Мы проверяли это на станке серии CK51-BD при обработке ступицы буровой установки — диаметр 2600 мм, высота 950 мм, материал — сталь 110Г13Л. Результат: разброс размеров по 12 точкам контроля — 0,009 мм. Без теплокомпенсации ЧПУ и без коррекции по эталонному кольцу.
ЧПУ-адаптация под реальные условия — не под каталог
Стандартная конфигурация — лишь отправная точка. На практике клиенты просят: низкотемпературный режим работы (−25 °C), питание от сети 380 В ±15 %, совместимость с системами MES через OPC UA, или интеграцию с роботизированной загрузкой через сигналы 24 В постоянного тока. ООО Далянь Чжэньюй Машиностроение решает это не программным «патчем», а на уровне механики и электроники: усиленные гидравлические цилиндры с маслом ISO VG 46, датчики положения с защитой IP67, контроллеры Fanuc 31i-B5 с резервированием питания и собственной прошивкой для компенсации люфта винтовых пар. Один из заказчиков в России запросил модификацию под напряжение 660 В — мы пересчитали всю силовую цепь, заменили трансформаторы и провели 14 дней тестов в климатической камере. Итог: станок работает без сбоев при −30 °C и влажности 95 %.
Сервис, который начинается до отгрузки
На многих заводах портальные станки простаивают 11–17 дней — пока ждут монтажников, пока согласуют график, пока обучают операторов. Мы убираем эти задержки. При заказе станка клиент получает единое окно: инженер-технолог выезжает на площадку, делает замер фундамента, проверяет параметры сети и воздуха, моделирует линию загрузки. Затем — предварительная сборка на заводе, пробное резание под нагрузкой с записью видеопротокола, трёхступенчатая поверка точности по ГОСТ 22267-76 и ISO 230-2. После отгрузки — монтаж за 5 рабочих дней, обучение двух операторов и одного наладчика на русском языке, передача цифрового двойника станка с полной документацией. В Турции мы запустили первый портальный станок за 9 дней с момента вскрытия контейнера.
Токарно-карусельный станок с ЧПУ портальный — когда он окупается
Окупаемость зависит не от цены, а от отказов. У портальных станков этой линейки среднее время безотказной работы — 12 800 часов. Это достигнуто за счёт: усиленных подшипников стола с преднатягом 15 кН, герметичных кареток с двойными скребками, системы автоматической смазки с контролем давления и расхода, а также диагностики ЧПУ в реальном времени. Мы знаем, что 73 % простоев связаны не с поломкой, а с ошибками настройки — поэтому в базовую поставку входит интерактивное руководство на русском, доступное прямо с панели управления. Токарно-карусельный станок с ЧПУ портальный от ООО Далянь Чжэньюй Машиностроение — это не инвестиция в оборудование. Это инвестиция в предсказуемость: в том, что завтра, через год и через пять лет вы будете знать, какой будет точность, какой объём и какая себестоимость детали. Подробные технические спецификации, схемы подключения и примеры реализованных проектов — на сайте dlzyjx.com.